
焊接工程承接业务的合同条款需明确双方权责。合同中应包含工程范围、技术标准、工期要求、计价方式、付款节点、质量保修期限及争议解决方式。承接方需特别注意变更签证流程和索赔条款,对于非自身原因造成的停工或返工,保留好现场记录及影像资料,及时办理签证手续。同时,合同附件中应列明交付成果清单,包括纸质报告、电子文档及检测底片,避免交付时产生遗漏或分歧。焊接工程承接后的服务延伸体现业务的专业深度。承接方可在项目竣工后提供操作维护手册,说明焊接接头在运行中的检查周期及常见问题处理方法。对于质保期内出现的焊缝问题,接到通知后应及时安排人员现场勘查,区分责任归属并妥善处理。同时,通过长期跟踪已交付工程的实际服役状态,收集焊缝使用寿命数据,反馈至内部工艺改进环节,使后续承接项目的方案设计更加贴合实际使用需求。认真做好焊接工艺评定,以客户需求为导向提供贴心焊接技术支持,完善焊接体系。淮安电器焊接工程质量
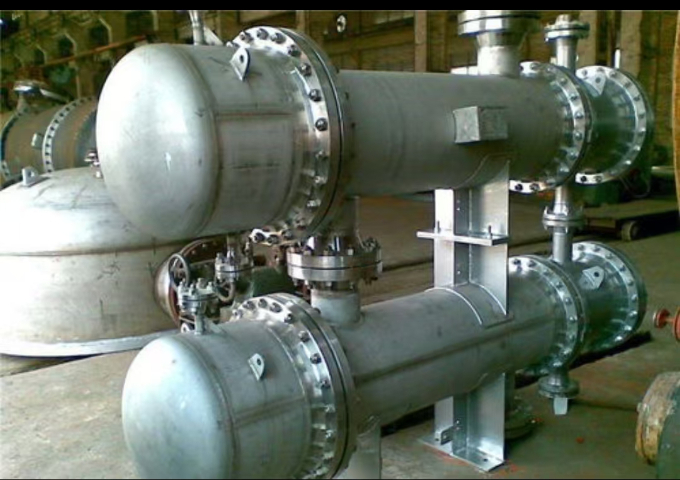
管道类焊接工程是承接业务中的重要板块,涵盖给排水管道、工艺流体输送管道、钢结构支撑管道等不同品类管路施工,管路焊接对缝隙密封性有对应的查验要求。承接团队会按照管路材质匹配适配焊接工艺,薄壁管路选用气体保护焊,厚壁工业管路采用多层满焊操作,施工前清理管路接口锈蚀、油污等杂质,减少焊接成型后的渗漏隐患。场地分为车间预制焊接与现场管路拼接两种形式,车间内完成大部分管路预制,再转运至施工场地完成对接作业,提升整体施工效率。施工完成后配合甲方开展基础渗漏测试,出现密封不达标的位置重新拆解补焊,测试达标后再推进下一阶段管路铺设工作。淮安电器焊接工程质量定制化焊接技术评定服务,针对特殊工件、材质设计评定方案,满足专项需求。
厂区技改、产线升级改造工程中,焊接劳务外包可快速补齐临时作业人力缺口。产线改造会涉及设备底座焊接、管线支架拼接、防护框架加装等焊接作业,改造工期大多存在明确时限,需要短期集中投入多名焊工完成施工。自主临时招工筛选周期较长,还需要单独安排人员做安全培训,容易延误改造进度。劳务机构接到改造用工需求后,24 至 48 小时内可完成人员调配,上岗前统一讲解厂区改造区域安全规范、动火作业管控要求。改造施工阶段,机构安排对接人员驻场协调,处理焊工轮岗、临时换班等需求,厂区工程负责人专注把控改造施工质量与工期节点,不用分散精力处理人员调配、薪资沟通等琐事。
焊接工程的成本控制涉及材料、工时、能耗及检测费用等多个方面。承接方在报价阶段需依据图纸计算焊缝长度与填充金属量,结合当地人工单价和设备折旧费率,形成合理预算。施工中,通过提高一次合格率来减少返修消耗,通过合理排版下料来降低材料损耗。同时,优化焊接参数可在保证质量的前提下缩短施焊时间,节约电力与气体消耗。每月进行成本核算,对比预算与实际支出,分析偏差原因,为后续项目积累经济数据。焊接工程的工期管理需要综合考虑自然因素与人为因素。承接方在编制施工进度表时,应预留天气影响、设备故障及检测等待等缓冲时间。对于室外作业,大风、雨雪及低温天气需采取防护或暂停措施,待条件恢复后重新预热。工期紧张时,可增加作业面或采用双班制,但需保证每班交接时的工艺参数与质量记录完整。定期召开进度会议,对比实际完成量与计划量,如滞后则调整资源投入,确保交期符合合同约定。专业团队助力焊接体系建设,提升企业竞争力。
焊接工程承接业务涉及对金属构件及设备的连接加工服务,涵盖从前期工艺设计到现场施焊、质量检验的全过程。承接方需具备相应的设备配置与人员技能,能够依据图纸及技术规范,完成碳钢、不锈钢、铝合金等材质的焊接任务。业务范围包括建筑钢结构、管道系统、压力容器及机械装备制造等领域,服务形式既可提供单一工序的外协加工,也可承担整体焊接项目的分包实施。在承接焊接工程时,前期评估是决定项目成效的基础环节。承接方需仔细审阅设计文件,明确焊缝形式、尺寸公差、检测标准及验收条件。同时,应对施工现场的环境条件、电源供应、工件摆放空间进行实地勘察,结合自身设备运输与安装能力,制定可行的施工组织方案。评估过程中还需核算材料消耗量、人工工时及辅助工具需求,以此作为报价与工期安排的依据,确保承接决策建立在客观数据之上。电阻焊焊接技术评定,验证电流、压力等参数对焊接质量的影响。淮安电器焊接体系建设方案
着力抓好焊接工艺评定,凭借专业优势提供有力焊接技术支持,搭建高效焊接体系。淮安电器焊接工程质量
现场焊接作业的组织调度考验承接方的管理能力。承接方需根据工程总量、工期节点及天气条件,合理安排焊工班组的轮班顺序和工作面分配。对于大型构件,可采用分段预制、现场组焊的方式,减少高空作业难度。同时,协调好焊接工序与前道装配、后道热处理及无损检测之间的衔接,避免因工序交叉造成等待或返工。每日收工后,应汇总当日完成焊缝数量及检测结果,动态调整次日计划,保证整体进度可控。焊接过程中的质量控制依赖过程检验与记录。承接方应指派专职检验员,对每道焊缝的坡口清理、组对间隙、预热温度及层间温度进行抽检,并填写过程控制表。对于多层多道焊缝,需注意层间清理及道间温度维持,防止夹渣和未熔合。同时,应保留焊接参数记录仪的数据输出,与工艺卡进行比对,发现参数漂移时及时修正。过程记录文件作为验收资料的一部分,既反映施工合规性,也为质量追溯提供原始依据。淮安电器焊接工程质量
江苏全特技术服务有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。